衣架五金模具 从结构设计到制造工艺的全面解析
一、衣架五金模具的定义与分类
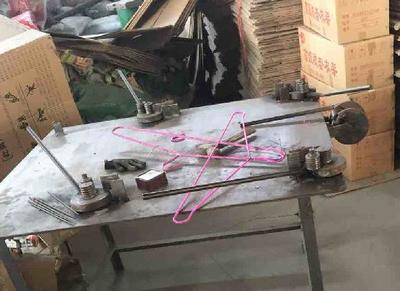
衣架五金模具是用于批量生产金属衣架零部件的专用工装,涵盖冲压模、折弯模、成型模和焊接夹具等多个类别。按照衣架材质与结构的不同,模具类型主要分为三类:铁丝衣架冲压折弯模、铝管衣架成型模、以及浸塑衣架专用夹具模。其中铁丝衣架模具应用最广,通常一套模具可完成挂钩成型、肩部折弯、横梁冲切等多道工序。
二、衣架模具的结构组成
一套完整的衣架冲压折弯模具通常由以下部分构成:
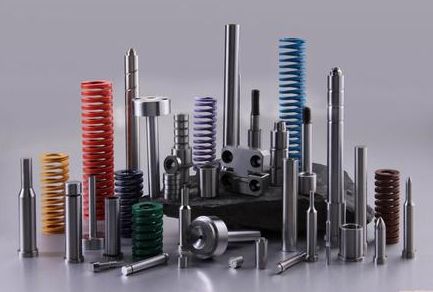
- 上模座与下模座:承载所有工作零件的基础结构,需具备足够的刚性和平行度。
- 凸模与凹模:决定衣架轮廓形状的核心零件,材料多选用Cr12MoV或SKD11合金工具钢,淬火硬度控制在HRC58-62。
- 导向机构:导柱导套配合精度直接影响衣架尺寸一致性,通常采用滚动导柱,配合间隙控制在0.01-0.02mm。
- 卸料与定位装置:保证线材每次送入的定位精度,常见方式有挡料销定位和侧刃定距。
- 折弯镶块:针对衣架肩部R角、挂钩螺旋等复杂曲面,采用镶块结构便于更换和修磨。
三、五金材料的选择要点
衣架模具的寿命与材料选择密切相关。线材衣架模具的刃口零件推荐使用DC53或SKH-9高速钢,前者韧性好适合厚料冲裁,后者耐磨性优适合大批量生产。模具基座可采用45号钢调质处理,硬度HB220-250即可满足使用要求。对于生产铝管衣架的成型模,由于铝材较软、易粘模,凸模表面需进行镀钛或渗氮处理以降低摩擦系数。
四、制造工艺流程
衣架五金模具的制造一般遵循以下流程:
- 产品图分析与工艺排样:根据衣架成品尺寸确定展开料长,规划冲裁、折弯工序顺序。
- 模具结构设计:使用CAD/CAE软件完成三维建模,模拟折弯回弹量并预补偿。
- 备料与粗加工:锯切、铣削、钻削完成模块初加工,留0.3-0.5mm精加工余量。
- 热处理:刃口零件真空淬火加高温回火,控制变形量在0.05mm以内。
- 精加工与装配:慢走丝线切割加工异形孔,坐标磨床修整配合面,装配后试模。
- 试模与调试:检查衣架各部位尺寸、角度及表面质量,调整折弯间隙和定位精度。
五、常见问题与解决对策
在实际生产中,衣架模具最常遇到的问题包括折弯回弹导致角度超差、冲裁毛刺过大、以及挂钩部位开裂。回弹控制可通过调整凸模圆角半径和增设负间隙补偿来实现;毛刺问题通常源于刃口磨损或间隙过大,定期刃磨并保持合理间隙(料厚的5%-8%)即可改善;挂钩开裂多因折弯半径过小,将R角增大至线径的1.5倍以上可有效缓解。
六、选型与维护建议
选购衣架五金模具时,应根据计划产量确定模具等级:小批量(5万件以下)选用普通级模具即可,大批量生产(50万件以上)建议采用硬质合金镶块模以延长寿命。日常维护方面,每生产5000-8000件需检查刃口磨损情况,及时清理废料防止积压导致模具损伤;长期停用时应涂防锈油并存放于干燥环境,避免导柱导套锈蚀影响精度。
如若转载,请注明出处:http://www.zuiyuanwei.com/product/50.html
更新时间:2026-10-22 06:26:58