源头厂家五金冲压模具设计加工全解析 从产品图到冲孔折弯模的一站式解决方案
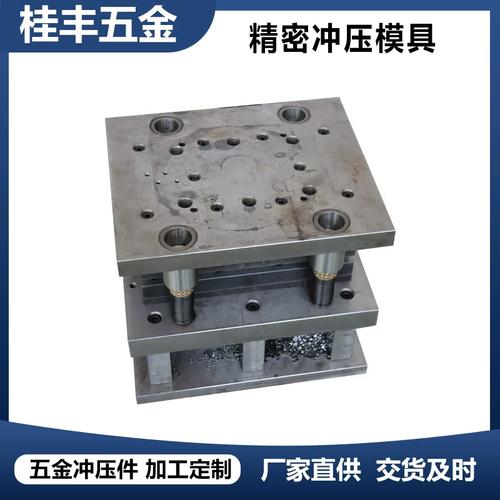
在制造业飞速发展的今天,五金冲压件广泛应用于电子、汽车、家电、医疗器械等各个领域。而五金冲压模具作为冲压生产的核心工装,其设计加工水平直接决定了产品的质量、精度与生产效率。对于采购商而言,直接对接源头厂家进行五金冲压模具的设计与加工,不仅能降低成本,更能从源头把控品质。本文将围绕源头厂家五金冲压模具的设计加工流程,重点剖析冲孔模与折弯模的技术要点,并阐述如何根据产品图实现一站式五金模具定制。\n\n一、源头厂家做五金冲压模具的三大优势\n1. 成本直降:省去中间贸易环节,模具报价通常比代理商低20%-30%,且后期维修、改模响应更快。\n2. 品质可控:源头厂家熟悉冲床、材料、热处理全链路,能从设计源头规避加工缺陷(如冲孔毛刺、折弯回弹),公差可稳定控制在±0.02mm以内。\n3. 交期更短:优秀厂家拥有高速CNC、慢走丝、精密磨床等设备,常规五金模具7-15天即可完成从出图到试模。\n\n二、从产品图到模具:五金冲压模设计加工五步流程\n1. 产品图评审(DFM):收到产品图(2D/3D)后,源头厂家会进行可制造性分析,确认材料厚度、冲压方向、排样方案,并反馈优化建议(例如加大圆角避免开裂)。\n2. 模具结构设计:应用AutoCAD、UG、Pro/E等软件绘制冲压模具装配图与零件图,重点核算冲裁力、卸料力、折弯展开尺寸,确定模具类型(连续模、复合模还是单工序模)。\n3. 原材料与标准件采购:模架、冲头、导柱等选用优质品牌,模板采用Cr12MoV、SKD11等耐磨材料,从源头保障模具寿命(可达50万次以上)。\n4. 精密加工与组装:依次进行粗加工、热处理、精磨、线切割、电火花,然后由钳工研配间隙、调整冲孔与折弯工位。\n5. 试模与验收:在冲床上试冲产品图要求的样件,使用二次元、三坐标检测尺寸,出具检验报告,客户确认后交付。\n\n三、冲孔模设计加工的关键要点\n冲孔模用于在板材上冲出各种形状的孔,是五金冲压模中最常见的类型之一。核心要点包括:\n- 间隙控制:软料(如铝、铜)取料厚的8%-12%,硬料(如不锈钢)取12%-16%,以保证断面光亮带占比高、毛刺小。\n- 冲头强度:小孔或窄边冲头采用台阶式或加保护套结构,避免崩刃。\n- 排废顺畅:设计斜度漏料孔并匹配吸尘装置,防止废料堆积跳屑。\n- 快速换冲头:采用可拆卸冲头固定座,便于根据产品图变更孔位时快速调整。\n\n四、折弯模设计加工的核心技术\n折弯模让板材发生塑性变形形成角度。高质量折弯模需综合考虑:\n- 回弹补偿:根据材料屈服强度理论与经验修正折弯凸模角度或增加校正结构,确保折弯后角度与产品图一致(通常补偿1°-3°)。\n- 折弯顺序:对多折弯件,需明确先折哪边、后折哪边,避免干涉,并在设计时合理安排下模避位槽。\n- 最小折弯边:查阅产品图技术条件,确认该厚度下的最小折弯高度,防止折弯时外胀或滑移。\n- 防划伤设计:对已冲孔的表面采用滚珠折弯或加装聚氨酯护板,保证外观件无压痕。\n\n五、怎样从源头厂家拿到满意报价与方案\n当您手里有一份产品图时,请按以下要点向五金冲压模具源头厂家询价:
附上清晰的产品3D图纸和年用量;提供材料牌号与厚度;说明关键公差要求和外观标准。源头厂家会先免费DFM分析,再给出冲孔折弯模的详细设计费、材料费、加工费及周期。对于只做冲孔的简易模,价格可能仅为两千至五千元;带折弯和多工位的连续模,价格随工位数和精度要求升到数万元。务必确认报价是否包含首次试模、一次免费改模和送货服务,这正是源头厂家与纯加工厂的区别。
以广东、浙江、江苏为代表的模具产业带,已形成完备的五金冲压模具产业链。一家专业的源头厂家通常能提供设计、加工、试模、量产一条龙服务。您只需提供产品图,他们便能用冲孔模完成孔位加工,再用折弯模完成成型工序,确保模具适配冲床。若量产遇到孔拉毛或折弯裂等问题,还能依据产品图最新3D码动态调整。选择这样的源头伙伴,五年综合成本比分散委外降约三分之一。
从一张五金配件产品图,到冲床干出千百万只精致五金件,两端之间桥连着几万吨冲压架与火热线切割钢丝速度温度链动多材料流水线——这往往全靠可靠的机!群全程智能整合格局不断向极限要极致延展结构功能远见永衡之原力。
如若转载,请注明出处:http://www.zuiyuanwei.com/product/42.html
更新时间:2026-10-22 03:05:19